 es
 English
 Español
Contenido
- 1 Lo que realmente está comprando a un fabricante de estructuras compuestas
- 2 SMC, RTM y pultrusión: proceso de adaptación a la estructura
- 3 Compuesto, hierro fundido y hormigón uno al lado del otro
- 4 Los impulsores del fracaso que nadie incluye en una hoja de datos
- 5 Dónde se especifican las estructuras compuestas
- 6 Costo, recuperación de la inversión y una secuencia de abastecimiento de cinco pasos
- 7 Mantenimiento, cumplimiento y seguimiento documental
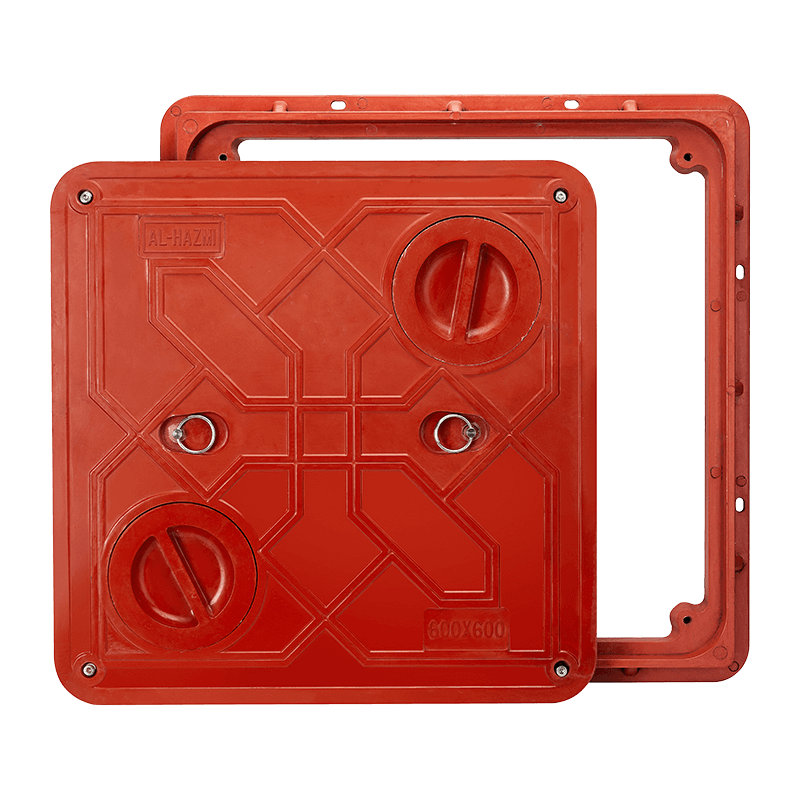
Un contratista municipal envía un plano: una cubierta de acceso de 600 x 600 mm para una plaza peatonal, clase de carga B125, tráfico por eje de 40 toneladas en el carril de servicio a 1,2 m de distancia y un requisito de cinco años sin mantenimiento. La verdadera pregunta detrás de la pregunta no es quién puede moldear la forma. Es quien puede demostrar, en datos de prueba y hojas de tolerancia, que la trayectoria de carga aún se mantiene después de veinte años de ciclos térmicos, sal de deshielo y algún que otro camión de reparto sobrecargado.
Esa brecha entre una pieza moldeada y una estructura verificada es donde se separan los proveedores de materiales compuestos, y es exactamente la brecha que la mayoría de las órdenes de compra nunca describen.
La versión corta: un fabricante de estructuras compuestas vende cuatro cosas: una formulación de resina, una arquitectura de refuerzo, una ventana de proceso controlada y la evidencia de que las tres se mantienen dentro de la tolerancia. La resina, el espesor de la pared y el ciclo de curado deciden si la pieza funciona. El método de moldeo decide cuánto cuesta. Solicite el informe de prueba antes de preguntar el precio.
Lo que realmente está comprando a un fabricante de estructuras compuestas
El composite es una familia, no un material. Dos proveedores pueden cotizar la misma cubierta de 600 x 600 mm y entregar piezas que no se comportan en nada igual, porque interactúan cuatro variables. Si se equivoca cualquiera de ellos, la pieza seguirá luciendo perfecta en la puerta de la fábrica; falla dos inviernos después en el campo.
Sistema de resina
El poliéster ortoftálico es el valor predeterminado del presupuesto. Los grados isoftálicos y de éster vinílico resisten la hidrólisis y el ataque de ácidos diluidos, lo cual es importante en instalaciones costeras y de alcantarillado. El epoxi aumenta la vida útil a dos o tres veces el costo de la resina y generalmente se reserva para marcos con carga crítica.
Arquitectura de refuerzo
La estera de hebras cortadas produce paneles casi isotrópicos. La mecha continua colocada a lo largo del eje de flexión multiplica la rigidez donde cuenta. Para el compuesto de moldeo en láminas, un contenido de vidrio de aproximadamente 25 a 35 por ciento en peso es el rango de trabajo normal.
ventana de proceso
La temperatura del molde, la presión de la cavidad, el tiempo de curado y el tiempo de desmolde los establece el proveedor del compuesto, no el hábito del operador. Una variación de 10 grados en la temperatura del molde puede cambiar la resistencia a la flexión en dos dígitos antes de que alguien note un defecto visual.
Prueba de prueba
La resistencia a la flexión según ASTM D790, la absorción de agua según ISO 62 y una verificación de clase de carga según EN 124 son los tres informes que vale la pena leer primero. Un proveedor que no puede nombrar el método de prueba detrás de una afirmación está vendiendo una forma, no una estructura.
Cuando un comprador especifica una estructura compuesta, lo que realmente se especifica es la combinación de estas cuatro. Es por eso que una cotización que enumera solo las dimensiones y el precio no se puede comparar con otra que enumera el grado de resina, el contenido de vidrio y un programa de curado.
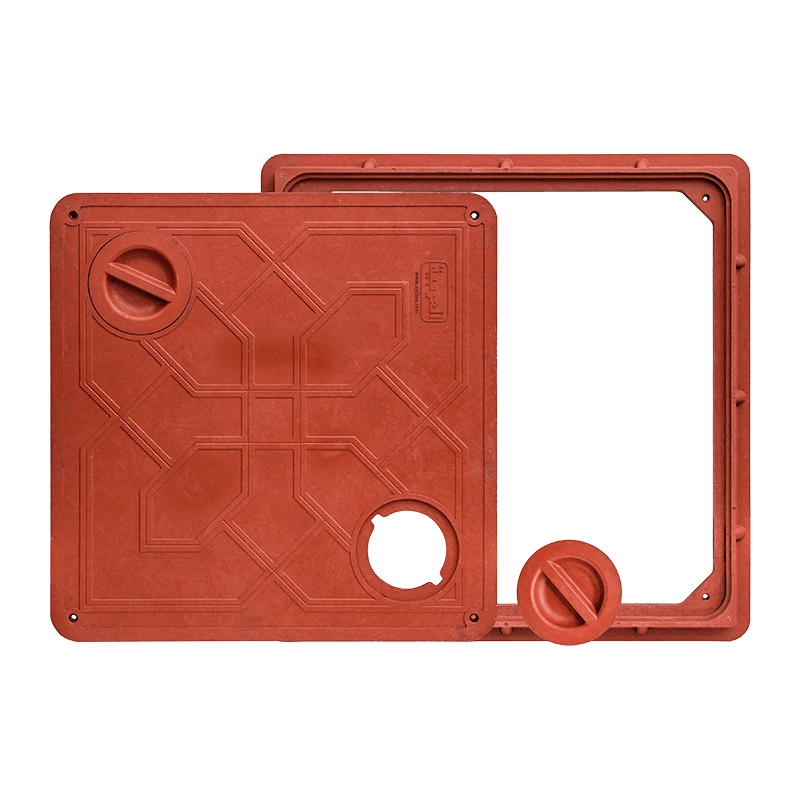
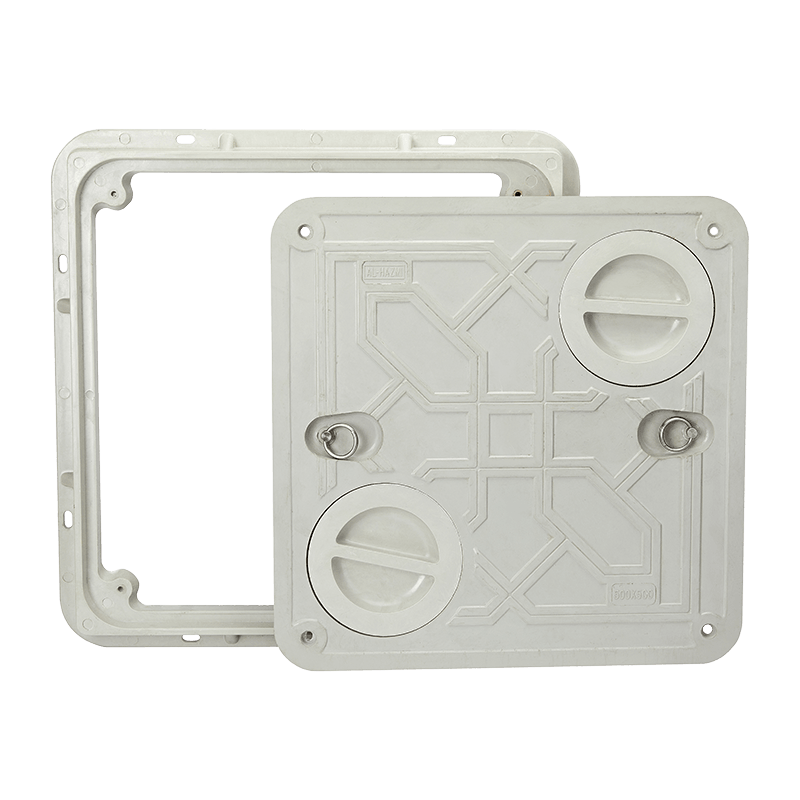
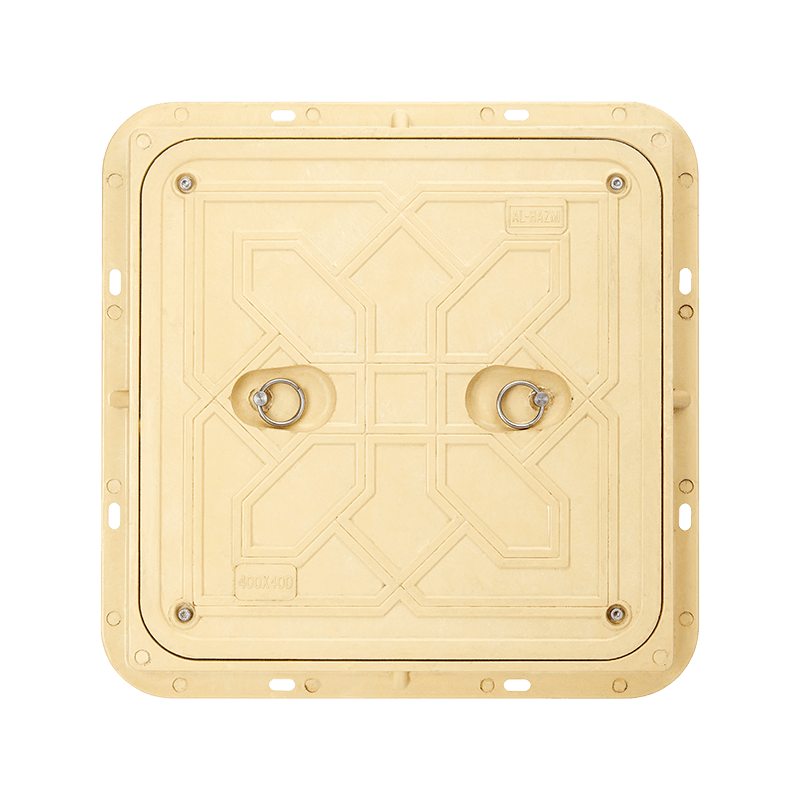
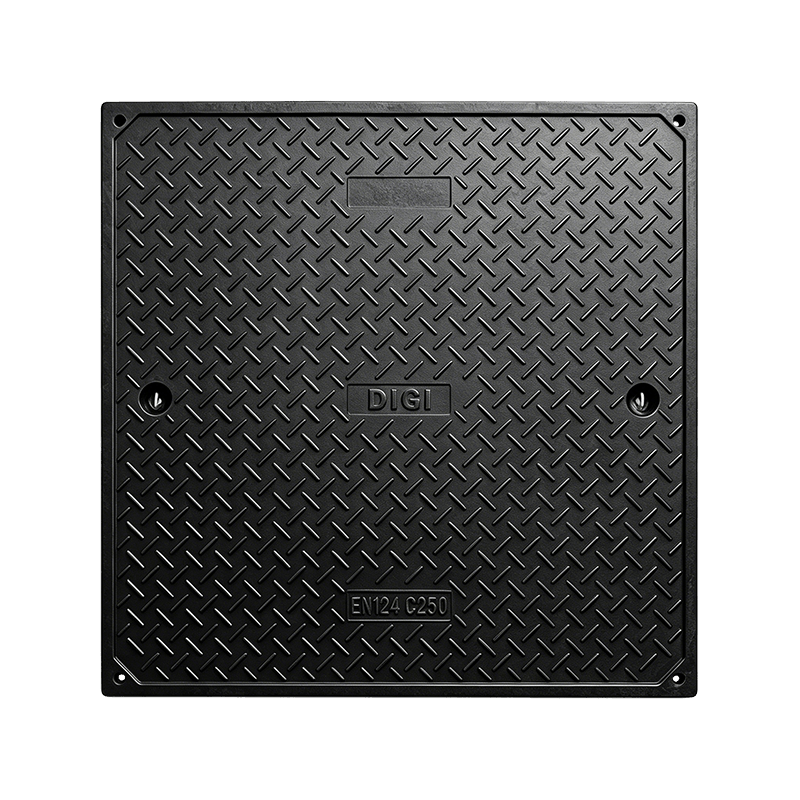
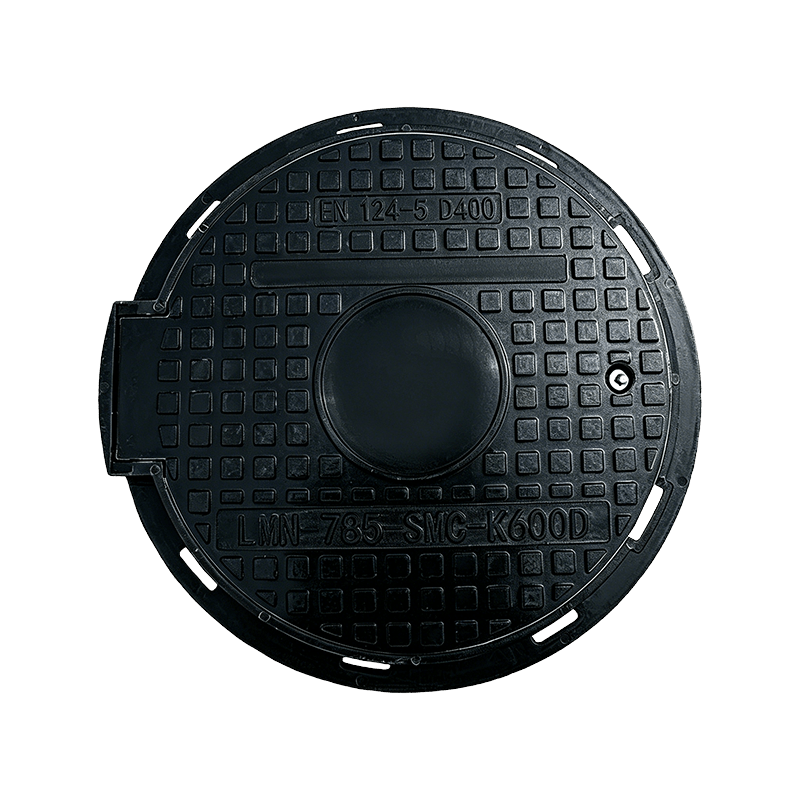 Fabricantes de tapas de registro compuestas SMC Descubra la próxima generación de infraestructura urbana con las tapas de registro JF-Composite. Diseñadas por JF-Composite, un nombre confiable en molduras municipales, estas cubiertas... Ver producto →
Para las aberturas de acceso subterráneas, esta combinación se muestra en la cubierta, el marco y la geometría del asiento como un solo conjunto. Una cubierta que pasa una prueba de carga sobre una placa de acero rígida aún puede deformarse más allá de la tolerancia cuando se asienta sobre un marco mal apoyado, lo cual es un problema de soporte disfrazado de problema de material.
SMC, RTM y pultrusión: proceso de adaptación a la estructura
Tres procesos cubren la mayor parte del trabajo de infraestructura compuesta y cada uno tiene un modo de falla que los demás no tienen.
Moldeo por compresión SMC
El compuesto para moldeo de láminas es el caballo de batalla para tapas, cámaras y cajas de medidores: vidrio picado en una pasta de poliéster, moldeado entre 130 y 150 grados Celsius bajo 5 a 15 MPa, con tiempos de ciclo de unos pocos minutos para una pieza de 600 mm. Los aditivos de bajo perfil mantienen la contracción entre aproximadamente 0,05 y 0,2 por ciento, que es lo que mantiene las cubiertas y marcos dentro de un ajuste de más o menos 0,5 mm.
RTM e infusión al vacío
El refuerzo seco se coloca en un molde cerrado y la resina se aspira bajo presión o vacío. El volumen de fibra alcanza entre el 50 y el 60 por ciento, la rigidez direccional es más fácil de controlar y las superficies quedan limpias en ambas caras. El costo de las herramientas es mayor, por lo que el proceso vale la pena en ejecuciones repetidas y en piezas donde se debe especificar tanto la apariencia como la rigidez.
Pultrusión
La mecha continua se pasa a través de una matriz calentada para producir perfiles de sección constante: canales, rieles de escalera, miembros de pasarela, nervaduras de refuerzo. La fuerza axial es excelente; La resistencia transversal es débil, por lo que cada unión necesita fijación mecánica o una unión secundaria adecuadamente preparada. Las piezas pultruidas se comportan mal cuando un diseñador las trata como acero y corta una muesca en la dirección de la fibra.
Haga coincidir el proceso con la geometría y la ruta de carga, no con las herramientas que el proveedor ya tenga en el piso. Una pultrusora que menciona una cámara moldeada por compresión suele ser una señal de que la discusión sobre el proceso aún no ha tenido lugar.
Compuesto, hierro fundido y hormigón uno al lado del otro
La mayoría de los argumentos sobre especificaciones se reducen al peso, la corrosión y la manipulación. Las figuras siguientes son rangos típicos para una cubierta de acceso clase B125 de 600 x 600 mm con un marco a juego.
Rangos típicos para un juego de tapas B125 de 600 x 600 mm. La calidad del lecho, la carga de tráfico y la profundidad de instalación hacen que el rendimiento en el mundo real vaya más allá que la elección del material.
Los impulsores del fracaso que nadie incluye en una hoja de datos
Las estructuras compuestas reemplazadas rara vez se remontan a la hoja de datos del material. Se remontan a cinco causas que aparecen una y otra vez en los programas de inspección municipal. Trate la distribución a continuación como una lista de verificación en lugar de un resultado de auditoría.
El tratamiento insuficiente encabeza la lista porque es invisible. Una pieza extraída 30 segundos antes parece idéntica a una correcta, pero la densidad de enlaces cruzados nunca alcanza las especificaciones y la resistencia a la flexión puede disminuir en una quinta parte. La falla aparece como una pequeña grieta en una esquina, meses después, y se atribuye al tráfico.
La segunda causa es un fallo de papeleo más que de fabricación: un producto B125 instalado en una zona de tráfico C250 porque el dibujo nunca se actualizó después de que cambió el trazado de la carretera. Los problemas con la ropa de cama siguen el mismo patrón. Una cubierta compuesta necesita un anillo de asiento plano y totalmente apoyado; pasarlo por un marco irregular convierte una clasificación de clase de 12,5 toneladas en una prueba de carga puntual para la que la pieza nunca fue diseñada.
Dónde se especifican las estructuras compuestas
La demanda de estructuras compuestas se concentra en cinco entornos. Esa división explica por qué los proveedores que atienden a varios de ellos pueden amortizar una inversión en herramientas en más de una familia de productos.
- Las redes de agua y alcantarillado utilizan cámaras de acceso, cámaras de registro y cubiertas donde el control de la corrosión y la infiltración importan más que el precio unitario.
- Las carreteras y el transporte especifican cubiertas redondas y cuadradas por clase de carga y rara vez por apariencia, por lo que el control de tolerancia influye en la decisión de compra.
- La medición de servicios públicos se basa en cajas de medidores de agua, gas y electricidad, donde la parte compuesta se juzga por su estabilidad a los rayos UV y el acceso a la lectura.
- Las plantas industriales requieren cubiertas no conductoras y elementos de zanja en entornos químicos o de lavado.
- Los edificios comerciales especifican rejillas de drenaje y cubiertas de uso liviano, donde son importantes un marco de perfil bajo y un acabado de superficie limpio.
 Fabricantes de cámaras de registro La boca de acceso compuesta JF-C está diseñada específicamente para el acceso y mantenimiento del personal. Utilizando un proceso de moldeado SMC de alta resistencia, presenta una superficie suave y de alta resistencia... Ver producto →
Las cámaras subterráneas son el ejemplo más claro de esta agrupación. La misma geometría de base sirve para una válvula de agua, un punto de extracción de telecomunicaciones o una unión de drenaje, y solo cambian la clase de cubierta, la profundidad y la configuración de entrada. Es por eso que las gamas de cámaras y cubiertas de un proveedor generalmente se diseñan juntas en lugar de venderse por separado.
Costo, recuperación de la inversión y una secuencia de abastecimiento de cinco pasos
Un juego de cubiertas compuestas suele costar entre 1,4 y 2,0 veces el equivalente de hierro fundido a nivel unitario, y la recuperación de la inversión casi nunca proviene del precio unitario. Proviene de la mano de obra de instalación, mantenimiento del revestimiento, frecuencia de reemplazo y robo. Un ascensor de dos personas en lugar de un ascensor mecánico en un pequeño trabajo de pavimentación, repetido a lo largo de cientos de aberturas, es donde gira la aritmética.
- Primero arregle la clase de carga y la geometría. Confirme la zona de tráfico, la abertura libre y la profundidad del marco antes de comenzar cualquier discusión sobre el material.
- Escriba la resina y el refuerzo en la especificación. Nombra la familia de resinas, el rango de contenido de vidrio y el proceso de moldeo. "Compuesto" por sí solo no es una especificación.
- Solicite pruebas de prueba con la cotización. Un informe de resistencia a la flexión, absorción de agua y clase de carga debe llegar antes de la primera muestra, no después de la primera falla en el campo.
- Valide la pila de tolerancia contra el marco. Solicite cifras de espacio libre entre la cubierta y el marco y de planitud, luego mida el primer artículo en el sitio en lugar de hacerlo en un banco.
- Acordar documentación y repuestos. Los registros de lotes, los certificados de resina y una lista de repuestos protegen el activo mucho después de que finaliza el período de garantía.
En este documento se establece un modelo de costos útil para piezas compuestas moldeadas, que incluye cómo la amortización de herramientas y el tiempo de ciclo interactúan con el volumen de pedidos. guía del comprador con datos de costos y retorno de la inversión . El método se transfiere directamente a cubiertas, cámaras y cajas de medidores aunque el producto de ejemplo sea diferente.
Personalización Fabricantes compuesto SMC molding products break new ground with their material, ushering in an era of deep customization. Unlike the unchanging nature of standard parts, we lever... Ver producto → La geometría no estándar es donde un fabricante experimentado gana la prima. Los marcos inclinados, las aberturas transparentes no cuadradas, los recortes de entrada de cables y las superficies coloreadas requieren cambios de molde y revalidación del proceso, y un proveedor con ingeniería estructural y de materiales interna generalmente puede responder esas preguntas en días en lugar de semanas.
Mantenimiento, cumplimiento y seguimiento documental
El cumplimiento en esta categoría tiene que ver principalmente con la clase de carga rastreable y el comportamiento documentado del material. EN 124 rige las tapas de sumideros y tapas de alcantarillas en las clases A15 a F900, y la marca de clase en la pieza terminada debe coincidir con la declaración suministrada con el envío. La resistencia al fuego suele declararse según la norma EN 13501-1, y los perfiles estructurales pultruidos suelen calificarse según la norma EN 13706, donde se requieren datos de rigidez.
En cuanto al mantenimiento, las estructuras compuestas necesitan mucha menos atención que el metal revestido, pero "menos" no es "ninguno". Una rutina anual práctica incluye:
- Inspeccione el anillo de asiento para ver si hay pérdida de material de cama antes de revisar la cubierta; la mayor parte del movimiento se origina debajo del marco.
- Verifique que las llaves de elevación y los puntos de las bisagras no estén desgastados y reemplácelos como consumibles en lugar de reparar la cubierta.
- Limpiar con agua y un detergente suave; La limpieza con disolvente opaca el gelcoat y acelera la pérdida de pigmento.
- Vuelva a evaluar cualquier abertura después de pulir o cortar la superficie, ya que una sección reducida cambia la clase de carga.
Para los archivos de adquisiciones, conserve tres documentos con cada entrega: el registro del lote con datos de curado, el certificado de análisis de la resina y el informe de prueba de clase de carga para esa familia de productos. Cuando se inspecciona una estructura cinco años después, esas tres páginas responden a la mayoría de las preguntas más rápido que una investigación del sitio.
La prueba práctica de cualquier fabricante de estructuras compuestas es sencilla. Haga dos preguntas: qué resina, contenido de vidrio y programa de curado se utilizaron para esta pieza y qué método de prueba demuestra la clase de carga. Los proveedores que responden a ambas preguntas sin enviar un correo electrónico de seguimiento son aquellos cuyas piezas todavía están en el suelo cuando llega la siguiente ronda de inspección.